Thuis / Bloggen / Industrie nieuws / ultrasone lashoorn: toepassingen, selectiecriteria en praktische begeleiding


Vraag een offerte aan
Als je ooit met ultrasone montage bezig bent geweest, weet je al dat de hoorn het onderdeel is dat iedereen de schuld geeft als een las er verkeerd uitziet. In de praktijk is de ultrasone lashoorn het enige onderdeel dat bepaalt hoeveel energie van de generator daadwerkelijk de verbinding bereikt – en hoe gelijkmatig deze arriveert. Na jarenlang ultrasone apparatuur te hebben gebouwd en onderhouden voor textiel-, non-woven- en kunststofproducenten, hebben we geleerd dat de meeste hoornproblemen niet mysterieus zijn. Ze komen voort uit een mismatch tussen geometrie, materiaal en het werk dat de hoorn moet doen.
In deze gids wordt uitgelegd wat de hoorn doet, hoe hij is gebouwd, welke profielen geschikt zijn voor welke toepassingen en welke kleine onderhoudsgewoonten ervoor zorgen dat een stapel jarenlang blijft presteren.
De hoorn – ook wel sonotrode genoemd – is het laatste stukje metaal in het trillingspad. Het bevindt zich onderaan de stapel, onder de converter en de booster, en raakt het werkstuk rechtstreeks. Zijn taak is tweeledig: de mechanische trillingen die door de stapel naar beneden komen versterken tot de amplitude die het materiaal nodig heeft, en die energie over de juiste voetafdruk afleveren.
Beide taken worden beheerst door resonantie. Een hoorn is zo gemaakt dat hij op een specifieke frequentie trilt, meestal 15 kHz, 20 kHz of 40 kHz, en werkt alleen efficiënt als de hele stapel op datzelfde nummer is afgestemd. Duw de resonantie van een hoorn weg en de symptomen verschijnen snel: de generator trekt meer stroom, de las wordt inconsistent en er wordt warmte opgebouwd op plaatsen waar dat niet zou moeten gebeuren. Als je de stroomopwaartse helft van die keten wilt begrijpen, onze opmerkingen hierover hoe de transducer elektrische signalen omzet in mechanische trillingen zijn een nuttige metgezel bij het lezen.
Een claxon die er op papier correct uitziet, kan in de machine toch fout zijn. Materiaalkwaliteit, korrelrichting, de massa van de montageflens en zelfs de afwerking van het werkvlak verschuiven allemaal de resonantiefrequentie. Gerenommeerde fabrikanten meten elke hoorn op een frequentieanalysator voordat deze wordt verzonden en passen de afstemmingsslots aan totdat de hoorn binnen een smal venster van de doelfrequentie terechtkomt. Dit is de reden waarom een kopie van een hoorn zelden een gelijkwaardige vervanging is: de geometrie kan overeenkomen, maar de stemming niet.
Hoornvorm is eigenlijk een beslissing over de energieverdeling. Een slank mes concentreert energie in een smalle lijn; een brede balk spreidt het over een naad; een voorgevormd gezicht vormt het rond een specifiek deel. Onderstaande tabel vat de profielen samen waar wij het vaakst naar gevraagd worden.
| Profiel | Geometrie | Typische toepassing | Let op punten |
|---|---|---|---|
| Mes / wig | Smalle werkrand | Snijden, sealen en trimmen van niet-geweven stof | Randslijtage; Houd het mes koel en schoon |
| Staaf / rechthoekig | Lang plat gezicht | Continu naadlassen, kant en reliëf | Gezichtsvlakheid en uniforme amplitude over de lengte |
| Rond/cilindrisch | Cirkelvormig contactvlak | Puntlassen, buisafdichting, kleine plastic onderdelen | Concentriciteit van de montageschroefdraad |
| Voorgevormd / op maat | Bewerkt tot onderdeelvorm | Autobekleding, filters, medische componenten | Vereist onderdeelspecifieke afstemming en tekeningen |
| Composiet | Meerdere afgestemde secties zijn samengevoegd | Grote of lastige delen waar een enkele hoorn niet bij kan | Gezamenlijke integriteit en gebalanceerde amplitude over secties |
Composiethoorns verdienen een speciale vermelding. Door meerdere afgestemde segmenten met elkaar te verbinden, kunnen ze in holtes reiken, een groot gebied bestrijken zonder het aantal lassers te vermenigvuldigen, en de interne spanning verminderen in onderdelen die gevoelig zijn voor geconcentreerde energie. De wisselwerking is dat elk kruispunt moet worden ontworpen en geverifieerd, dus composiethoorns zijn bijna altijd een op maat gemaakte technische oefening in plaats van een kant-en-klare aankoop.
Begin bij het materiaal, niet bij de catalogus. Dun non-woven polypropyleen wil een hogere frequentie en een lagere amplitude om doorbranden te voorkomen. Dikkere thermoplasten en zwaar gevulde verbindingen hebben meer amplitude nodig en een oppervlaktegeometrie die de contactdruk vasthoudt. Gecoate of gelamineerde stoffen lassen vaak het beste met een gekarteld of patroonoppervlak dat de energie concentreert op het grensvlak in plaats van over het hele oppervlak.
Controleer vervolgens de machinezijde. De frequentie moet overeenkomen met de generator en de omvormer. De amplitude aan het hoornoppervlak moet binnen het werkvenster van het materiaal vallen - te weinig geeft zwakke verbindingen, te veel veroorzaakt flitsen en lekke banden. De montagebout en flens moeten de belasting dragen zonder verliezen te veroorzaken. En de hoorn moet fysiek in het armatuur passen, omdat een hoorn die niet haaks op het aambeeld kan worden uitgelijnd, lasnaden zal produceren die van de ene rand tot de andere variëren.
Voor textiel- en non-wovenproducenten is het werkvlak de plek waar de meeste waarde zit. Onze
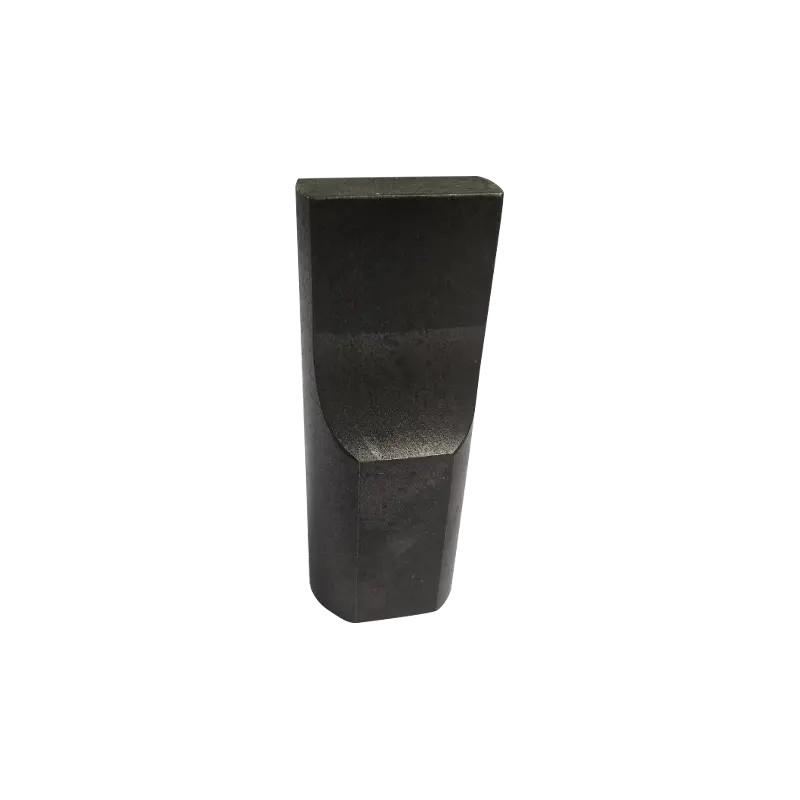 AH Textiel-geoptimaliseerde ultrasone lashoorns Ultrasone lashoorns voor textiel- en non-wovenverwerking, aangeboden in meerdere amplitudes en frequenties ter ondersteuning van efficiënte energieoverdracht en schone naden. Bekijk Product →
zijn met dat in gedachten geprofileerd, waarbij de vlakbreedte, het patroon en de amplitude in evenwicht zijn, zodat de naden schoon blijven bij productiesnelheid.
Hoorns falen meestal niet dramatisch. Ze drijven. Een paar verstandige gewoonten zorgen ervoor dat die afwijking zichtbaar blijft voordat deze uw schrootpercentage bereikt:
Waarschuwingssignalen die de moeite waard zijn om onmiddellijk op te treden zijn onder meer een plotselinge stijging van de generatorstroom, een las die steeds langere vasthoudtijden nodig heeft, zichtbare haarscheurtjes nabij de amplitudesleuven en een doffe plof in plaats van een zuiver gezoem wanneer de stapel begint. Elk van deze suggereert dat de hoorn naar buiten moet komen om te meten in plaats van harder te worden geduwd. Het gebruik van een beschadigde claxon brengt ook risico's met zich mee voor de omvormer en de booster.
Veel productieproblemen kunnen niet worden opgelost door een ander catalogusartikel te kiezen. Een onderdeel met een onhandige flens, een naad die een ronding moet volgen, of een patroon dat moet passen bij het reliëfontwerp van de klant, allemaal vragen om een hoorn die machinaal is afgestemd op de toepassing. Dat werk begint met het tekenen van de onderdelen, de materiaalspecificatie en de frequentie en het vermogen van de machine, en eindigt met een afgestemde hoorn die is geverifieerd op de daadwerkelijke stapel.
Bij maatwerkgereedschappen wordt ervaring beloond, omdat dezelfde tekening op verschillende manieren kan worden afgesteld en slechts één ervan standhoudt tijdens een lange productierun. Onze
 Op maat gemaakte ultrasone mallen voor lassen, snijden en afdichten Op maat gemaakte gereedschappen van hoge precisie in staal van industriële kwaliteit, gebouwd voor ultrasoon lassen, snijden of afdichten en aanpasbaar aan verschillende klantvereisten. Bekijk Product →
worden ontwikkeld met de kant van de klant in de hand, en waar de klus beter kan worden gediend met een volledig ander machineformaat, is een handheld-eenheid soms de meer praktische route – bijvoorbeeld de
 AH-30 Sonic draagbare ultrasone puntlasmachine Compact handzaam ultrasoon puntlasapparaat voor dun plaatwerk of draad, geschikt voor reparatiewerkzaamheden en montage in kleine volumes, met 28 kHz of 35 kHz werking. Bekijk Product →
gebruikt voor reparatiewerkzaamheden en montage in kleine volumes.
Als u de hele assemblage beoordeelt in plaats van alleen de gereedschappen, dan is ons overzicht van ultrasone lasmachines laat zien hoe claxon, armatuur en aandrijfelektronica in de praktijk op elkaar zijn afgestemd.
De ultrasone lashoorn is een afgestemd mechanisch onderdeel en geen gevormd blok metaal. Zorg dat het materiaal, het profiel en de afstemming goed zijn en de rest van de stapel gedraagt zich voorspelbaar; negeer een van deze problemen en u zult uw onderhoudsbudget besteden aan het najagen van inconsistente lassen. Begin met het materiaal dat u samenvoegt, stem de hoorn af op het frequentie- en amplitudevenster van de machine en inspecteer het slagvlak en de stijl regelmatig. De meeste claxonproblemen die we moeten diagnosticeren, blijken eerder selectie- of onderhoudsproblemen te zijn dan fabricagefouten – wat goed nieuws is, omdat je beide zelf in de hand hebt.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


