Thuis / Bloggen / Industrie nieuws / Ultrasoon lassen van kunststoffen: processen, materialen, verbindingsontwerp en machines


Vraag een offerte aan
Bij Aoheng hebben we jarenlang ultrasone machines gebouwd voor verwerkingslijnen voor textiel, non-woven en kunststof. Een van de meest voorkomende vragen die we horen gaat over ultrasoon lastechnologie, vooral van fabrikanten die een schone, snelle en herhaalbare manier willen om plastic onderdelen met elkaar te verbinden. Als u dit proces voor uw producten evalueert, leidt deze gids u door de basisprincipes, materialen, verbindingsontwerp, machineselectie en de praktische lessen die we onderweg hebben geleerd.
Ultrasoon lassen zet elektrische energie om in hoogfrequente mechanische beweging, doorgaans tussen 15 kHz en 40 kHz. De voeding stuurt een elektrisch signaal naar een transducer, die dit omzet in mechanische trillingen. Een booster en een hoorn, ook wel sonotrode genoemd, brengen deze trillingen over naar het bovenste plastic deel. De hoorn drukt het bovenste deel tegen een onderste deel dat in een stijve bevestiging wordt vastgehouden.
De trillingen gaan door het bovenste gedeelte naar het gewrichtsvlak, waar intermoleculaire wrijving plaatselijke warmte creëert. Het plastic wordt zacht en smelt, vloeit over het gewrichtsoppervlak en koelt vervolgens af tot een sterke moleculaire binding. De cyclus wordt nauwkeurig gecontroleerd op basis van de lastijd, houdtijd, druk en amplitude. Bij kleine onderdelen kan de gehele las minder dan één seconde duren. Daarom past ultrasone assemblage zo natuurlijk in productie op hoge snelheid.
In de praktijk hebben lasdruk, hoornamplitude en gereedschapsontwerp allemaal invloed op de verbindingskwaliteit. Een goed bevestigingssysteem houdt de onderdelen op één lijn, terwijl een goed afgestelde hoorn elke cyclus consistente energie levert. Hoewel het concept eenvoudig klinkt, hangt succesvol lassen af van het afstemmen van de machineparameters op het materiaal en de onderdeelgeometrie.
Niet elk plastic reageert op dezelfde manier op ultrasone energie. De eerste vraag die we klanten stellen is of het materiaal amorf of semi-kristallijn is. Amorfe kunststoffen hebben een breed verwekingsbereik, waardoor ze van nature gemakkelijker te lassen zijn. Semi-kristallijne kunststoffen hebben een geordende moleculaire structuur en hebben meer energie nodig om te smelten, dus vereisen ze een grotere amplitude en een zorgvuldiger verbindingsontwerp.
| Materiële familie | Gemeenschappelijke kunststoffen | Lasbaarheid | Typische onderdelen |
|---|---|---|---|
| Amorf | ABS, PS, PC, PMMA, SAN | Uitstekend | Behuizingen, medische apparaten, cosmeticaverpakkingen |
| Semi-kristallijn | Nylon, PP, PE, HUISDIER, POM | Matig tot moeilijk | Auto-onderdelen, containers, industriële componenten |
| Gevuld of gemengd | Met glas gevuld nylon, gerecyclede mengsels | Variabel | Structurele onderdelen, duurzame verpakking |
Test altijd met de exacte materiaalkwaliteit die u wilt gebruiken. Additieven zoals vlamvertragers, smeermiddelen, glasvezels en kleurstoffen kunnen de lasbaarheid veranderen. Vocht in hygroscopische kunststoffen kan ook de las aantasten, dus een goede droging is essentieel voor consistente resultaten.
De verbinding is waar de las daadwerkelijk plaatsvindt. Een goed ontworpen verbinding concentreert ultrasone energie en regelt de smeltstroom, zodat de uiteindelijke verbinding sterk en vrij van flits is. De meest voorkomende ontwerpen zijn onder meer energiegeleiders, schuifverbindingen, stapverbindingen en messing-en-groefverbindingen.
De geometrie van onderdelen is net zo belangrijk als de vorm van de verbindingen. Wanddikte, totale onderdeelgrootte, materiaalstijfheid en de afstand vanaf het hoorncontactpunt hebben allemaal invloed op hoe trillingen de verbinding bereiken. Voor grote onderdelen zijn mogelijk meerdere laspunten, een contourbevestiging of meer dan één hoorn nodig om een gelijkmatig contact te behouden.
Fabrikanten kiezen voor ultrasoon lassen omdat het een combinatie van snelheid, zuiverheid en herhaalbaarheid biedt die moeilijk te bereiken is met lijmen of mechanische bevestigingsmiddelen. De belangrijkste voordelen die we zien in echte productieomgevingen zijn:
De machine die u kiest moet passen bij uw productieritme. Voor incidentele reparaties, kleine batches of prototypewerk geeft een draagbare ultrasone lasmachine operators de vrijheid om op de werkbank of rechtstreeks op het product te lassen. Hij is compact, gemakkelijk op te bergen en krachtig genoeg voor veel montageklussen.
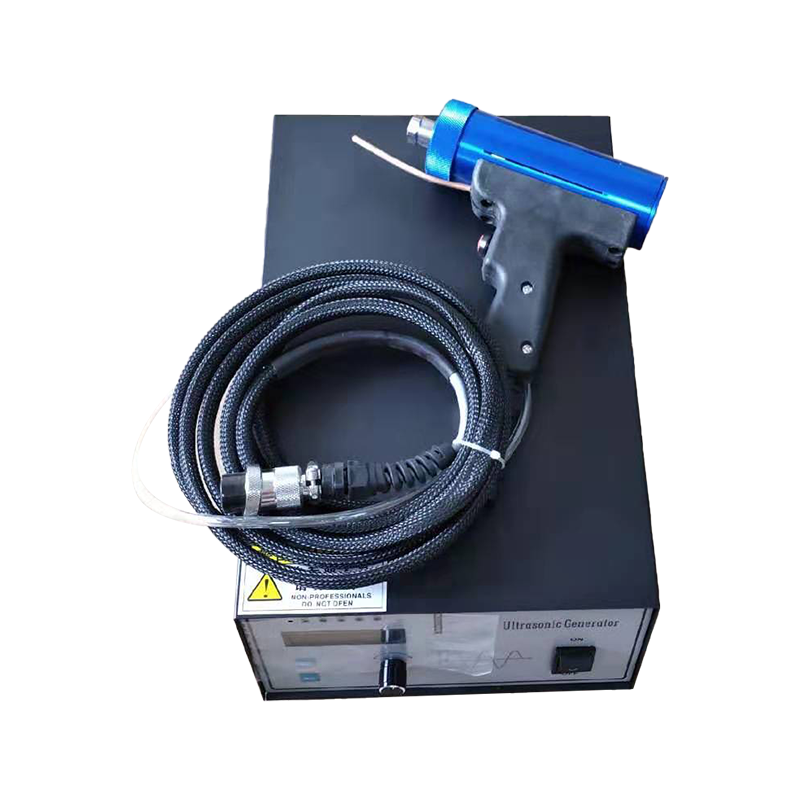 AH-30 Sonic op maat gemaakte ultrasone lasmachine voor puntlassen Deze compacte handheld-eenheid is geschikt voor prototypewerk, reparaties of kleine batches. Het biedt instelbare frequentieopties en een vermogen tot 1000 W, waardoor het een flexibele keuze is voor het lassen van dunne kunststoffen of non-woven materialen op de werkbank. Bekijk Product →
Selectie begint met onderdeelgrootte, materiaal en productievolume. Een 20 kHz-systeem met 1000 tot 4200 watt is een gebruikelijke keuze voor middelgrote en grote onderdelen. Hogere frequenties zoals 35 kHz en 40 kHz zijn beter geschikt voor kleinere, delicatere componenten omdat ze een lagere amplitude en een zachtere las produceren. Amplitudecontrole is vooral belangrijk bij het werken met semi-kristallijne kunststoffen, die mogelijk meer energie nodig hebben, of dunne wanden, die een zachtere aanraking nodig hebben.
Voor de productie van kleine volumes, gereedschapskamers en handmatige montagestations geeft een handmatige kunststoflasmachine de operator directe controle over timing, druk en positionering. Het is eenvoudig in te stellen, gemakkelijk te onderhouden en blijft een betrouwbaar startpunt voor bedrijven die het lassen in eigen beheer willen brengen.
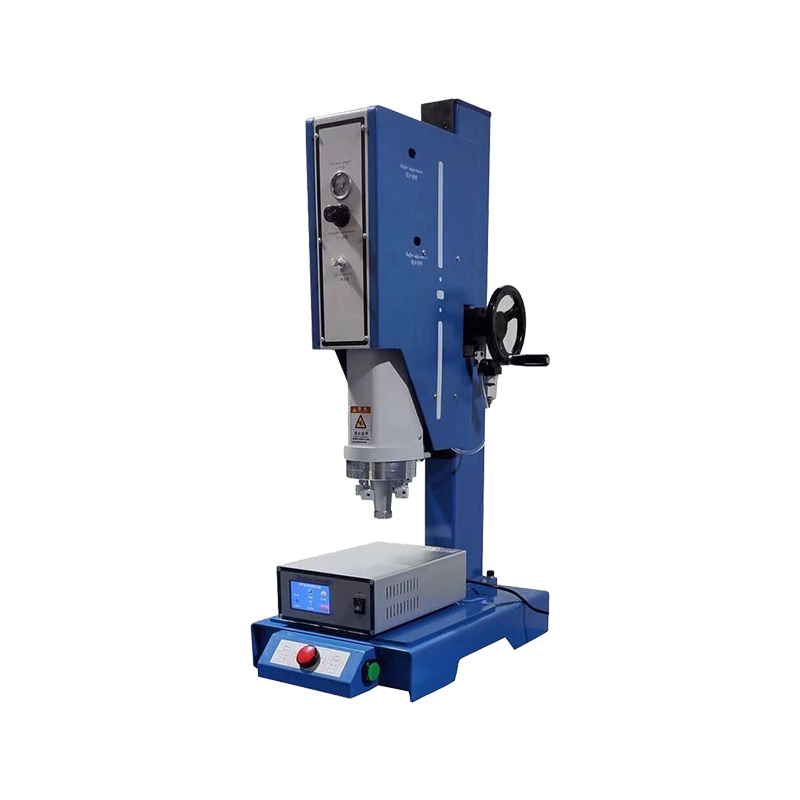 AH-SL Handmatige kunststoflasmachine met pneumatische aandrijving Deze 15 kHz-machine is gebouwd voor productie in kleine volumes en handmatige assemblagestations en biedt directe controle over timing en druk. Het gegoten frame en het verstelbare matrijsniveau ondersteunen consistent lassen, klinken en puntlassen van thermoplastische materialen. Bekijk Product →
Voor de productie van grote volumes is een geautomatiseerde kunststoflasmachine meestal de betere langetermijninvestering. Programmeerbare lasparameters, meertrapscycli en snelwisselgereedschap verminderen de arbeid, verbeteren de consistentie en houden de afvalpercentages laag. Deze machines kunnen worden geïntegreerd in een productielijn met transportbanden, robotbehandeling of indexeertafels.
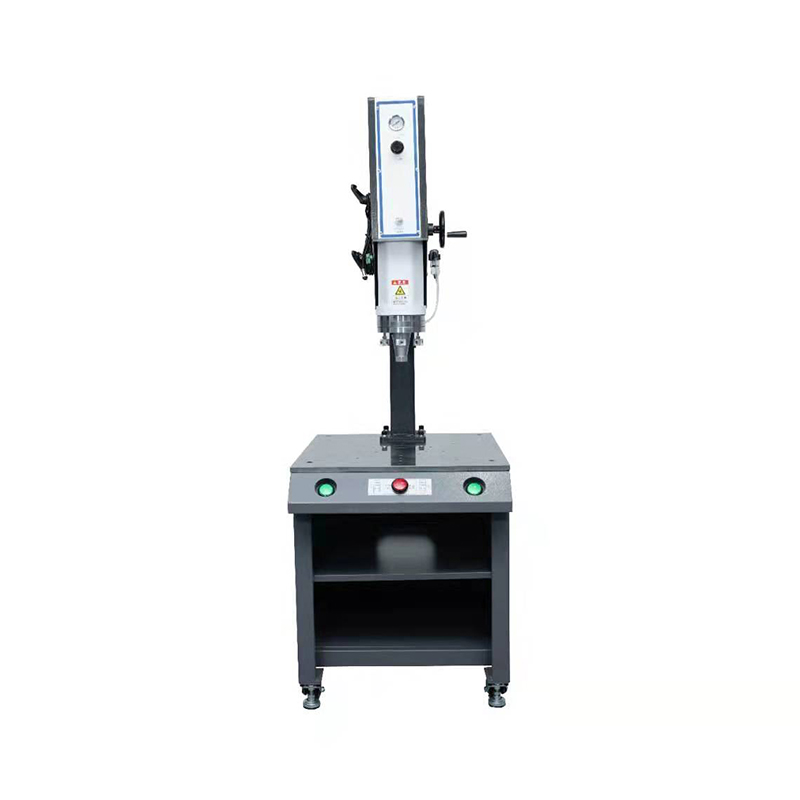 AH-DSL 15 kHz 4200 W geautomatiseerde kunststoflasmachine Deze pneumatische machine is ontworpen voor productie in grote volumes en biedt programmeerbare cycli, energiemodus en 485-communicatie. Het hogere uitgangsvermogen en de grotere slag zijn geschikt voor middelgrote tot grote onderdelen, waardoor arbeid en afval bij continue productie worden verminderd. Bekijk Product →
Als u vermogens, frequenties en bedieningsfuncties naast elkaar wilt vergelijken, kunt u onze gids voor modellen en specificaties van ultrasone lasmachines legt de typische keuzes uit en wat ze betekenen voor verschillende toepassingen.
Ultrasoon lassen is over het algemeen schoon en veilig, maar vereist toch respect voor de apparatuur. Operators mogen de claxon of het lasgebied nooit aanraken terwijl de machine onder spanning staat. Hoorns trillen met een zeer hoge frequentie en kunnen letsel veroorzaken als de handen zich in de laszone bevinden. Akoestische afdekkingen, gehoorbescherming en goede training spelen allemaal een rol bij een veilige werkomgeving.
Bij regelmatig onderhoud kan een ultrasoon kunststoflasapparaat jarenlang betrouwbare diensten leveren. Kleine problemen zoals een losse hoorn, vuil gereedschap of een afwijkende drukinstelling kunnen zwakke lasnaden veroorzaken, dus het loont de moeite om een eenvoudige onderhoudsroutine in uw productieschema in te bouwen.
Ultrasoon kunststoflassen is een van de meest efficiënte verbindingsmethoden in de moderne productie. Het geeft u snelheid, herhaalbaarheid en schone verbindingen zonder toevoeging van verbruiksartikelen of droogtijd. Of u nu kleine medische componenten verlijmt, auto-onderdelen assembleert of alledaagse plastic goederen produceert, het proces kan zich aanpassen aan een breed scala aan materialen en onderdeelgeometrieën.
Als u een nieuwe assemblagelijn plant of een bestaand proces upgradet, praat dan met een fabrikant die zowel de technologie als de werkelijke eisen van de productie begrijpt. Als u wat tijd besteedt aan materiaaltesten, verbindingsontwerp en machineselectie, bespaart u veel meer tijd als de lijn eenmaal draait.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


