Thuis / Bloggen / Industrie nieuws / Ultrasoon kunststoflassen: proces, materialen, gewrichtsontwerp en machinetips


Vraag een offerte aan
Ultrasoon kunststoflassen ziet er van een afstand bedrieglijk eenvoudig uit. Een hoorn raakt twee plastic onderdelen aan, er klinkt een zacht gezoem door het armatuur en even later worden de onderdelen samengevoegd alsof ze uit één stuk zijn gegoten. Onder die korte cyclus schuilt een goed begrepen fysiek proces: hoogfrequente mechanische trillingen, meestal tussen 15 en 40 kHz, creëren warmte op het grensvlak tussen de onderdelen, waardoor een dunne laag polymeer smelt die onder druk stolt en een sterke, schone verbinding vormt. Er komen geen lijmen, geen oplosmiddelen en geen metalen bevestigingsmiddelen aan te pas.
Voor fabrikanten in textiel, non-wovens, wegwerphygiëne, auto-interieur, medische apparatuur en consumptiegoederen is dit proces een standaardproductiemethode geworden. We bouwen ultrasone machines en de gereedschappen die ze aandrijven, en de onderstaande opmerkingen behandelen wat het belangrijkst is: hoe het proces werkt, welke kunststoffen goed lassen, hoe verbindingen moeten worden ontworpen en hoe je de juiste machine kiest.
Elke ultrasone las volgt dezelfde basiscyclus, en als u deze eenmaal begrijpt, wordt het oplossen van problemen veel eenvoudiger. Een generator zet netstroom om in een hoogfrequent elektrisch signaal; een transducer zet dat signaal om in mechanische trillingen; een booster en hoorn versterken en leveren die vibratie precies op het punt waar de twee delen samenkomen.
Door de trillingen smelt het plastic niet direct. Het veroorzaakt snelle moleculaire wrijving langs het gewrichtsoppervlak, en energiegeleiders, kleine verhoogde kenmerken die in een van de onderdelen zijn gegoten, concentreren die wrijving zodat het smelten precies begint waar het nodig is. Een typische cyclus verloopt als volgt:
Lastijden worden gewoonlijk gemeten in fracties van een seconde, en volledige cycli van ruim onder de twee seconden zijn normaal op geautomatiseerde lijnen.
Vergeleken met lijmen, oplosmiddelen, hete platen of schroeven biedt ultrasoon lassen een combinatie van snelheid, zuiverheid en consistentie die moeilijk te evenaren is.
Ultrasoon lassen werkt het beste als twee onderdelen zijn gemaakt van hetzelfde polymeer, of van polymeren met vergelijkbare smelttemperaturen en moleculaire structuren. Amorfe harsen worden geleidelijk zachter over een breed temperatuurbereik, waardoor ze vergevingsgezind en gemakkelijk te lassen zijn. Semi-kristallijne harsen smelten scherp en brengen trillingen op een andere manier over, dus hebben ze meestal een hogere amplitude, een stijvere bevestiging en zorgvuldig ontworpen energiegeleiders nodig.
| Materiaal | Structuur | Lasbaarheid | Praktische opmerkingen |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Uitstekend | Breed lasvenster; eenvoudig te automatiseren |
| PP, PE | Semi-kristallijn | Goed | Vereist een grotere amplitude en stevige ondersteuning |
| PA, POM | Semi-kristallijn | Goed | Droog het materiaal eerst om porositeit te voorkomen |
| PET, PBT | Semi-kristallijn | Matig | Hogere energie en nauwkeuriger verbindingsontwerp nodig |
| Met glas gevulde kwaliteiten | Ofwel | Matig | Schurend vulmiddel slijt hoorns sneller; kortere standtijd |
| PTFE, siliconen | Ofwel | Arm | Lage wrijving en hoge smeltviscositeit zijn bestand tegen lassen |
Vocht is ook belangrijk. Hygroscopische harsen zoals nylon en polycarbonaat absorberen water uit de lucht, en dat water verandert onder de hoorn in stoom, waardoor belletjes en zwakke gewrichten ontstaan. Drogen vóór het lassen is een eenvoudige stap die veel afval voorkomt.
De meeste lasproblemen worden al lang voordat ze op de lijn verschijnen al ontworpen. Het gewricht moet energie concentreren, de onderdelen op één lijn brengen en bepalen hoe gesmolten materiaal stroomt. Drie ontwerpen dekken het merendeel van de toepassingen.
Een kleine driehoekige rand, typisch 0,3 tot 0,8 mm hoog, loopt langs het verbindingsoppervlak van één onderdeel. Het smelt eerst en het gesmolten polymeer stroomt vervolgens over het grensvlak om de binding te vormen. Energiegeleiders zijn eenvoudig, economisch en ideaal voor amorfe harsen en kleine tot middelgrote onderdelen.
Het ene deel heeft een uitsparing en het andere een bijpassende lip, en de twee oppervlakken wrijven tegen elkaar naarmate het lassen vordert. Schuifverbindingen leveren de sterkste, meest luchtdichte verbindingen en zijn de gebruikelijke keuze voor semi-kristallijne materialen en onderdelen die druk moeten vasthouden of trillingen moeten weerstaan.
Deze hybrides combineren zelfuitlijning met een energie-director-effect, dat flitsen vermindert en de laslijn netjes houdt. Ze zijn populair in behuizingen en koffers waar uiterlijk net zo belangrijk is als sterkte. Welk ontwerp je ook gebruikt, de hoorn en het armatuur moeten erbij passen, dus het is de moeite waard om te herzien gereedschaps- en opspanoplossingen voordat je je aan een mal vastlegt.
Het proces komt overal voor waar kunststofonderdelen snel en schoon moeten worden samengevoegd. Medische filters, katheters en vloeistofcontainers vertrouwen erop voor lekvrije montage. Leveranciers uit de automobielsector lassen interieurbekleding, verlichtingscomponenten en onderdelen onder de motorkap. Consumentenelektronica gebruikt het voor behuizingen en schakelaars, terwijl verpakkingslijnen bekers, trays, zakjes en blisterverpakkingen verzegelen. In de wereld van non-wovens houdt ultrasone binding wegwerpschoenovertrekken, kussenslopen, petten, handschoenen en sanitaire producten op hoge snelheid bij elkaar, zonder draad of lijm.
Omdat de tooling compact is, geldt hetzelfde principe voor alles, van een enkele bankmachine tot een volledig geautomatiseerde rotatielijn.
Machines verschillen vooral in vermogen, frequentie en hoe de hoorn aan het onderdeel wordt gepresenteerd. De frequentie wordt afgestemd op de taak: 15 kHz-eenheden leveren meer amplitude en zijn geschikt voor grote of semi-kristallijne onderdelen, 20 kHz is de ideale plek voor algemeen gebruik, en 30 tot 35 kHz-eenheden worden gekozen voor kleine, delicate componenten waar hitte en oppervlaktemarkeringen moeten worden geminimaliseerd.
Voor reparaties, prototyping en assemblage in kleine batches geeft een handlasapparaat u de vrijheid om het gereedschap langs een naad te bewegen.
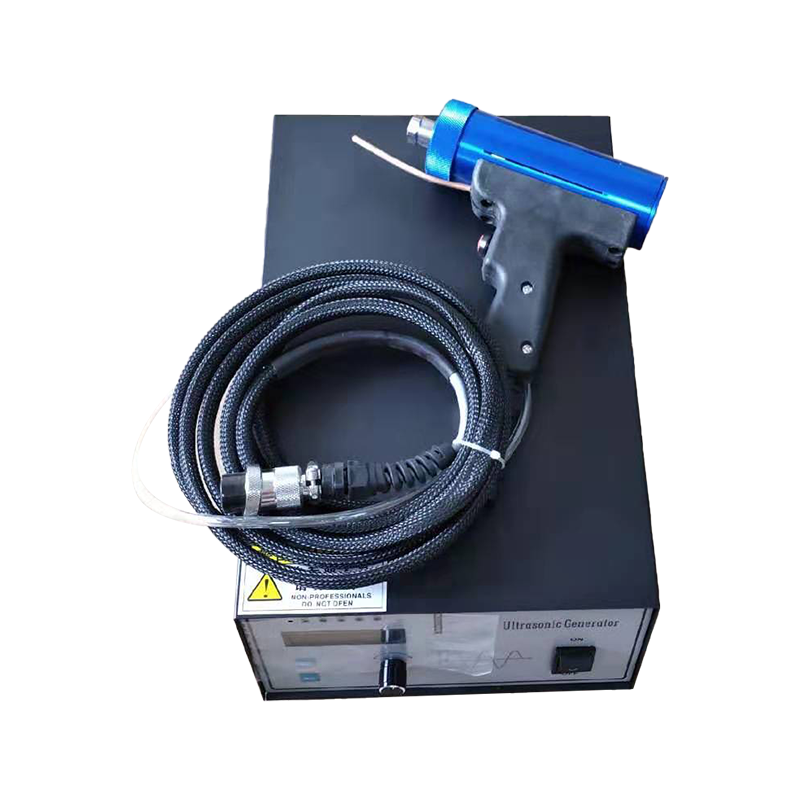 AH-30 Sonic op maat gemaakt ultrasoon lasapparaat De draagbare ultrasone lasser heeft een stevig lasoppervlak, hoge sterkte, klein formaat, mooi laswerk, eenvoudige bediening, sterk vermogen en de draagbare spot met ... Bekijk Product →
Wanneer u herhaalbare, malgestuurde puntlassen op gegoten onderdelen nodig heeft, zorgt een speciale puntlasmachine met een pneumatische pers voor een consistente kracht- en cyclustiming.
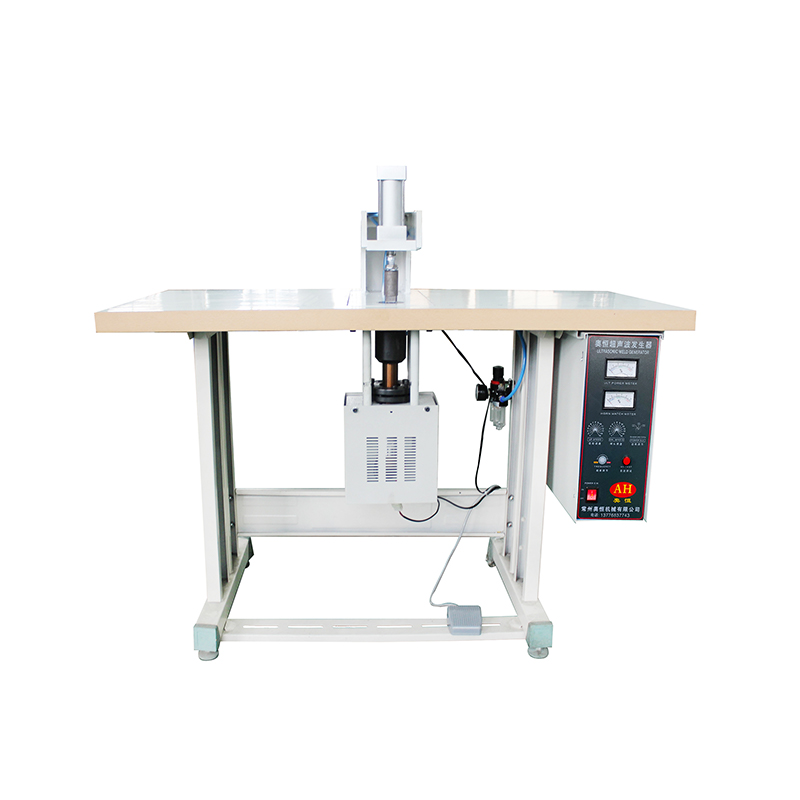 AH-50Q Ultrasoon puntlasapparaat Gebruik het principe van ultrasone golven om non-woven handtassen te maken. Voor het ponsgat hoeven geen hulpmaterialen aan de handtas te worden gelast. Het begin... Bekijk Product →
Voor zwaardere productie zoals grote behuizingen en dikwandige componenten is een krachtige kunststoflasmachine met een stijf frame en stabiele generator de betere basis.
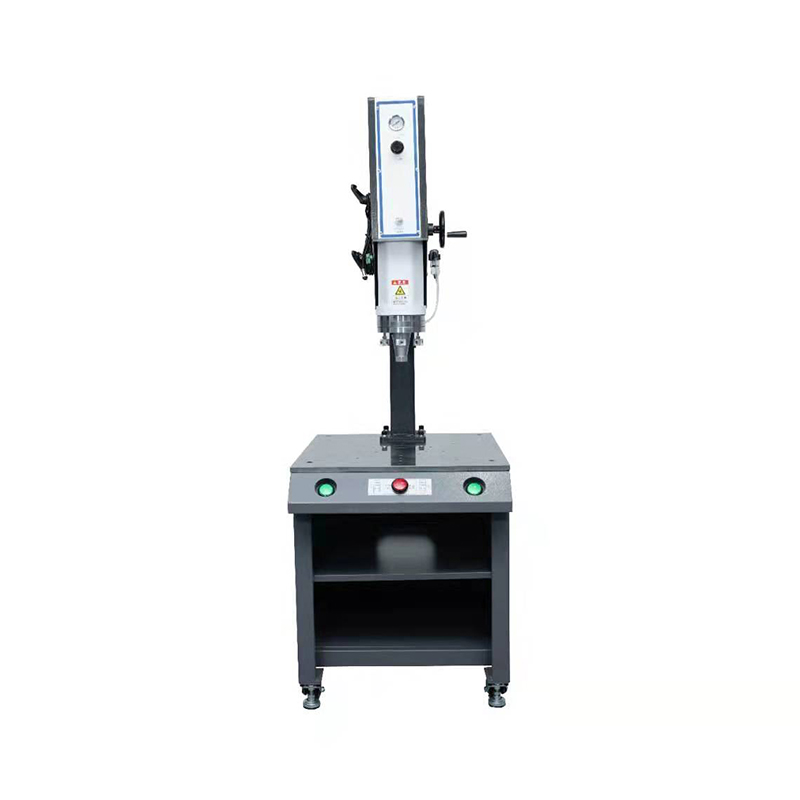 AH-DSL 15KHz 4200w Kunststof lasapparaat 1. De hele machine is zwaartekrachtgietgieten, CNC-bewerkingsmachines en hoge precisie. Bekijk Product →
Hoorngeometrie, boosterverhouding en armatuurontwerp zijn net zo belangrijk als de machine zelf. Daarom bouwen we ook op maat gemaakte ultrasone mallen en lashoorns voor klanten die een specifiek lasprofiel nodig hebben. U kunt het bredere assortiment bekijken ultrasone lasmachines wij produceren, of vertel ons gewoon waar u aan deelneemt en wij zullen een configuratie aanbevelen.
Zelfs een goedgekozen machine zal ondermaats presteren als de basis niet goed werkt. Er zijn een paar gewoonten die planten die betrouwbaar lassen onderscheiden van planten die bij elke ploegendienst schroot bestrijden.
Preventief onderhoud kost veel minder dan een afgekeurde productiebatch, en het meeste duurt slechts enkele minuten per dag.
Ultrasoon kunststoflassen beloont de voorbereiding. Zorg dat de materiaalcombinatie, het verbindingsontwerp en het gereedschap goed zijn, en het proces wordt een van de meest betrouwbare en economische verbindingsmethoden die beschikbaar zijn voor moderne fabrikanten. Begrijp ze verkeerd, en geen enkele aanpassing aan de machine zal dit oplossen.
Als u een nieuwe productielijn plant of een bestaande verbetert, beoordeelt ons team graag uw onderdelen, stelt een gezamenlijk ontwerp voor en bouwt een machine rond uw product in plaats van andersom. Deel uw tekeningen, materiaal en outputdoel, en wij komen terug met een praktisch voorstel.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


