Thuis / Bloggen / Industrie nieuws / ultrasone hoorn: toepassingen, selectiecriteria en praktische begeleiding


Vraag een offerte aan
Vraag iemand die al een paar jaar een ultrasone snij-, quilt- of seallijn gebruikt, wat hij als eerste controleert als een naad er zwak uitziet of een snijrand begint te rafelen, en het antwoord is meestal de hoorn. Het is het zichtbare, tastbare einde van het hele systeem – het stuk afgestemd metaal dat het materiaal daadwerkelijk raakt – en het neemt de meeste schuld op zich als de resultaten beginnen te afwijken. Uit onze ervaring met het bouwen van ultrasone machines voor producenten van textiel, non-wovens en wegwerpproducten blijkt dat een groot deel van de "hoornproblemen" een mismatch is tussen de hoorn en het werk, en niet zozeer een onderdeel dat eenvoudigweg versleten is.
In deze gids wordt uitgelegd wat een ultrasone hoorn doet, hoe het materiaal en de vorm ervan de prestaties veranderen en waar u op moet letten als u een nieuwe kiest of een versleten exemplaar vervangt.
Een ultrasone hoorn – afhankelijk van de leverancier ook wel sonotrode, gereedschap of sonde genoemd – is het laatste onderdeel van een driedelige mechanische stapel. De converter zet het hoogfrequente elektrische signaal van de generator om in mechanische trillingen, meestal op 15 kHz, 20 kHz of 40 kHz. De booster stapt de amplitude omhoog of omlaag, afhankelijk van het proces. De hoorn brengt vervolgens de trillingen over op het werkstuk via een werkvlak dat voor de taak is gevormd: een smal mes om te snijden, een breed vlak of patroonvlak voor lijmen en reliëfdrukken, een geprofileerde rol voor continu afdichten.
Elke hoorn is een resonator. Het is zo bewerkt dat het bij de ontwerpfrequentie een halve golflengte lang is, zodat de trilling die bij de ingang aankomt, wordt versterkt en aan de uitgang wordt afgeleverd. Verander de lengte, de tapsheid, het sleufpatroon of zelfs de legering, en de resonantiefrequentie beweegt mee. Dat is de reden waarom een hoorn niet zomaar in een ander materiaal kan worden gekopieerd, en waarom een hoorn die zwaar gepolijst of opnieuw gefacetteerd is, mogelijk niet langer zuiver stemt. Het verklaart ook waarom de pasvlakken tussen omvormer, booster en hoorn vlak en schoon moeten zijn, en waarom de draadeind moet worden aangedraaid tot het aanhaalmoment dat de fabrikant specificeert - een losse verbinding verandert trillingen in hitte en geluid, terwijl een te vast aangedraaide verbinding de zitting van de draadeinden kan doen barsten.
 Transducer en aluminium verbinding voor ultrasone machinestapel Combineert een piëzo-elektrische transducer met een lichtgewicht aluminium verbinding om stapelcomponenten met elkaar te verbinden, waardoor de bijpassende verbinding de moeite waard is om te controleren op stabiele afstemming. Bekijk Product →
De verbinding tussen claxon en transducer verdient bijzondere aandacht bij machines die in drie ploegen draaien. Het is een klein, goedkoop onderdeel dat stilletjes bepaalt of de hele stapel op één lijn blijft.
De meeste industriële hoorns bestaan uit drie materiaalfamilies, en de keuze tussen deze materialen is een balans tussen levensduur, akoestische efficiëntie, slijtvastheid en kosten. In grote lijnen:
| Materiaal | Akoestisch en mechanisch gedrag | Slijtvastheid | Waar het meestal zinvol is |
|---|---|---|---|
| Titaniumlegering | Hoge vermoeiingssterkte, laag akoestisch verlies, stabiel bij hoge amplitude | Goed | Continu lassen, snijden en quilten; werk met hoge amplitude |
| Aluminiumlegering | Licht, gemakkelijk te bewerken, hoger intern verlies, zachter slagvlak | Matig | Matig amplitude, cost-sensitive tooling, textile cut-and-seal |
| Gehard staal | Sterk en maatvast, maar hoger akoestisch verlies | Hoog | Werkoppervlakken van het mestype en klussen waarbij robuustheid het belangrijkst is |
| Hardmetalen of keramische bekleding | Gezichtsinzetstuk op een afgestemd lichaam; bros onder schokbelastingen | Zeer hoog | Met schuurmiddel gevulde non-wovens en lange runs met minimale stilstand |
Titanium is de standaard geworden voor veeleisend werk, omdat het zijn amplitude vasthoudt zonder te barsten en relatief weinig energie als warmte verliest. Aluminiumlegering is geen compromis waar je je voor hoeft te schamen: op veel textiel-snij-en-seal-stations biedt een goed ontworpen aluminium hoorn jarenlang plezier tegen een fractie van de prijs, op voorwaarde dat de amplitude en het weefsel niet te zwaar zijn. Stalen en beklede hoorns komen in beeld wanneer het werkvlak sneller wordt geschuurd dan het lichaam verslijt.
Profiel is net zo belangrijk als legering. De belangrijkste families die we in de productie zien zijn:
Winst, uniformiteit en mechanische sterkte trekken elkaar tegen. Een hoorn met zeer hoge versterking levert meer amplitude, maar is gevoeliger voor belasting en afstemmingsafwijking; een breed, gesleufd vlak is zachter voor het materiaal, maar moeilijker te ontwerpen. Dit is waar een leverancier die al hoorns voor jouw soort stof heeft gebouwd meer waard is dan een cataloguspagina.
Textielwerk plaatst een hoorn in een bijzondere positie. In plaats van korte lascycli draait hij vaak urenlang onafgebroken tegen een aambeeldrol, waarbij een naad wordt afgedicht of een rand wordt afgesneden op lijnsnelheid. Warmte hoopt zich op in de hoorn in plaats van in het materiaal, en elke onbalans in amplitude over het oppervlak komt tot uiting in de vorm van een ongelijkmatige naad of een rafelige rand aan één kant van het web.
Voor deze klussen kijken we eerst naar drie dingen: de amplitude die het proces daadwerkelijk nodig heeft, de breedte van het werkvlak ten opzichte van het aambeeldpatroon en hoeveel schurende vulstof de stof bevat. Spunbond- en meltblown-materialen gedragen zich heel anders dan gecoat geweven materiaal, en een hoorn die op de een is afgestemd, geeft niet noodzakelijkerwijs een zuivere snede op de ander. Wanneer de stof zwaar gevuld is, betaalt een gecoate of beklede hoorn zichzelf meestal terug in minder tijd voor het opnieuw bekleden.
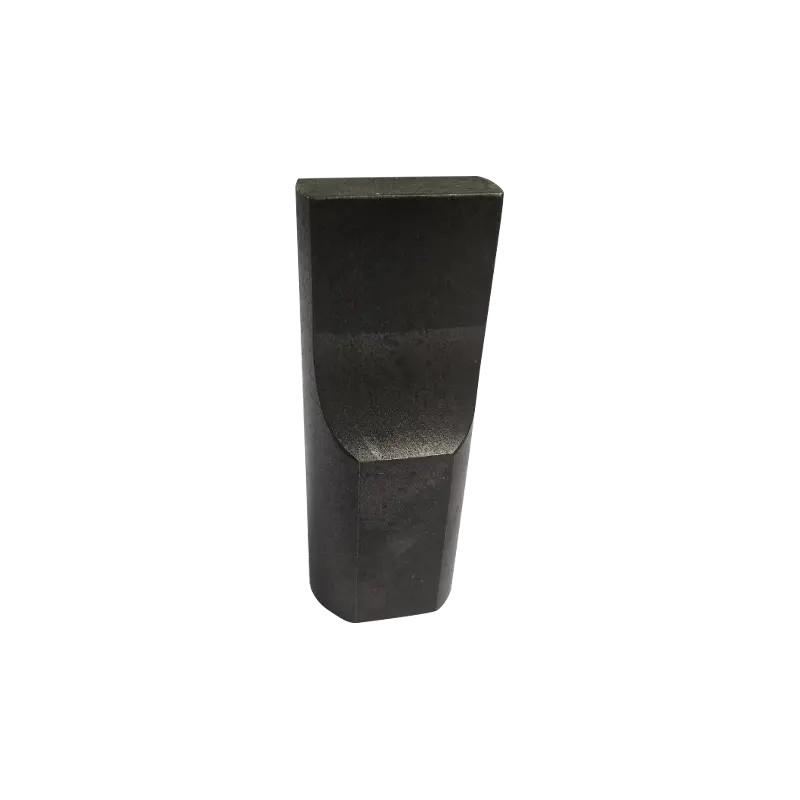 Voor textiel geoptimaliseerde ultrasone lashoorns voor snijden Lashoorns aangeboden in meerdere amplitudes en frequenties voor het snijden of lassen van textiel, geschikt voor materiaalgedrag en werkvlakbreedte. Bekijk Product →
Vroeg of laat komt er een project waar geen catalogushoorn op past: een afdichtingspatroon dat moet passen bij een decoratief reliëf, een gezichtsprofiel dat een gebogen aambeeld moet volgen, een snijlijn die binnen een millimeter van een afgewerkte rand moet passeren. In die gevallen wordt de hoorn achterstevoren ontworpen ten opzichte van het voltooide onderdeel: eerst wordt het patroon gedefinieerd en vervolgens wordt het lichaam eromheen afgestemd, zodat het werkvlak nog steeds gelijkmatig resoneert.
Op maat gemaakte claxons zijn ook gebruikelijk wanneer een machine wordt aangepast voor een nieuw product in plaats van te worden vervangen. Het opnieuw uitrusten van een bestaand ultrasoon station met een speciaal gebouwde hoorn is vaak veel goedkoper dan het kopen van een tweede machine, en het houdt de operators op apparatuur die ze al kennen.
 Op maat gemaakte ultrasone mallen voor lassen, snijden en afdichten Hoog-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Bekijk Product →
Een hoorn faalt zelden dramatisch. Het drijft af: het gezicht polijst, de rand rondt af, een noppenzitting ontwikkelt een haarlijn en plotseling heeft de naad meer druk nodig of heeft de snede een lagere lijnsnelheid nodig om schoon te blijven. Een paar gewoonten houden die drift onder controle.
Wanneer een claxon aandacht nodig heeft, moet het opnieuw richten en opnieuw afstemmen als één handeling worden behandeld. Door het slagvlak te afromen verandert de resonantielengte, dus een hoorn die wordt vernieuwd zonder op frequentie te worden gecontroleerd, kan heet worden, meer stroom trekken en de levensduur van de achterliggende omvormer verkorten. Begrijpen hoe de hele gereedschapsketen zich samen gedraagt, inclusief het aambeeld en de armatuur, is meer waard dan welk enkel specificatieblad dan ook - onze opmerkingen over gereedschap en opspanning voor ultrasoon lassen ga daar nader op in.
Vervangende hoorns, boosters, gewrichten en vormcomponenten in onze ultrasone machine-accessoires serie zijn gebouwd volgens dezelfde tekeningen als de originele gereedschappen, zodat een reserve kan worden ingewisseld zonder de hele stapel opnieuw af te stemmen.
Als je een claxon specificeert – of probeert uit te vinden waarom de huidige slecht presteert – lossen deze vragen de zaak meestal snel op:
Een ultrasone hoorn is een klein onderdeel van een machine en een groot deel van de resultaten ervan. Zorg dat het materiaal, het profiel en de afstemming goed zijn en de rest van de lijn wordt opmerkelijk vergevingsgezind; begrijp ze verkeerd en elke andere instelling lijkt je te bevechten. Als u niet zeker weet welke hoorn past bij een stof, een patroon of een machine die u al heeft, stuur ons dan de details (de frequentie, de werkbreedte, het materiaal en hoe de afgewerkte rand of naad eruit moet zien) en wij zullen u eerlijk vertellen of een standaard hoorn de klus zal klaren of dat deze van uw kant naar achteren moet worden ontworpen.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


