Thuis / Bloggen / Industrie nieuws / Ultrasoon lassen: proces, materialen, gereedschappen en praktische installatietips


Vraag een offerte aan
Ultrasoon lassen is een verbindingsproces waarbij gebruik wordt gemaakt van hoogfrequente akoestische trillingen om warmte te creëren op het grensvlak tussen twee onderdelen. De trillingen worden lokaal onder druk aangebracht en de materialen versmelten zonder het bulksmelten dat bij conventioneel lassen optreedt. Het is een praktische methode voor thermoplastische materialen, non-wovens, films en bepaalde metalen, en het is een bekend gezicht geworden op productielijnen waar schone, snelle en herhaalbare verbindingen van belang zijn. Bij Changzhou Aoheng Machinery is ultrasoon lassen geen abstract onderwerp; het is het principe achter machines die we bouwen voor fabrikanten van textiel, non-woven, wegwerpproducten en plastic onderdelen. Het nuttige deel is begrijpen wat het proces nodig heeft van het materiaal, het gereedschap en de opstelling, zodat een goede las herhaalbaar is en niet toevallig.
Een ultrasoon lassysteem heeft een eenvoudige stapel: een voeding, een transducer, een booster, een sonotrode of hoorn, en een aambeeld of armatuur. De transducer zet elektrische energie om in mechanische trillingen, de booster past de amplitude aan en de hoorn levert die trillingen aan het werkstuk. Het aambeeld houdt het onderdeel vast en vormt het contactpunt. Een typische cyclus doorloopt zes stappen:
Frequentie, amplitude, kracht, lastijd en vasthoudtijd zijn de belangrijkste parameters. Voor robuuste kunststof onderdelen is een 20 kHz systeem gebruikelijk, voor het fijnere werk wordt vaak gekozen voor 30 tot 40 kHz. Een hogere amplitude is niet automatisch beter; te veel kan het oppervlak beschadigen, vezels beschadigen of broze delen doen barsten. De houdtijd is net zo belangrijk als de lastijd, omdat de verbinding onder druk moet afkoelen voordat de hoorn zich terugtrekt. Voor puntverbindingen en kleine kunststofassemblages kan een speciale op een werkbank gemonteerde eenheid de installatie en herhaalbaarheid veel eenvoudiger maken, en de AH50Q ultrasone puntlasmachine is een praktisch voorbeeld van die aanpak.
 AH-50Q Ultrasone puntlasmachine voor textielassemblage Op een bank gemonteerde puntlasmachine voor non-woven handtassen, oorlussen voor maskers en plastic assemblages, met voetpedaalbediening en patroonvormen voor herhaalbare verbindingen. Bekijk Product →
Materiaalgedrag bepaalt of ultrasoon lassen goed past. Amorfe thermoplastische materialen brengen trillingen over het algemeen goed over; Semi-kristallijne harsen kunnen lassen, maar hebben meestal strakkere procesvensters nodig. Non-wovens en films binden zich door plaatselijke vezel- of oppervlaktefusie, terwijl dunne metalen zich verbinden door vervorming in vaste toestand in plaats van te smelten. De onderstaande tabel geeft een praktisch uitgangspunt, maar de exacte resultaten zijn afhankelijk van de kwaliteit, dikte, additieven en gereedschappen.
| Materiaal groep | Typische voorbeelden | Wat te bekijken |
|---|---|---|
| Thermoplastische kunststoffen | ABS, PP, PE, PC, acryl, nylon | Amorfe harsen zijn vaak vergevingsgezinder dan semi-kristallijne harsen; vocht en vulstoffen zijn belangrijk. |
| Vliesvlies en films | PP-, PE- en PET-mengsels | De binding is afhankelijk van lokale vezelfusie; hoorn- en aambeeldpatroon beïnvloeden de hand en het uiterlijk. |
| Verpakking | Gecoat karton, folielaminaten, polymeerfilms | Oppervlakteverontreiniging is de vijand; afdichtingsdruk en verblijftijd moeten consistent zijn. |
| Metalen | Aluminium, koper, dunne folies | Solid-state verbindingen vereisen schone, oxidevrije oppervlakken en een stevige ondersteuning. |
| Ongelijke combinaties | Compatibele plastic paren | Niet-overeenkomende smeltpunten en thermische uitzetting vereisen gezamenlijke tests vóór productie. |
Als u niet zeker weet of een hars of laminaat goed zal lassen, begin dan met een kleine proefrun en inspecteer de verbinding onder belasting. Wij bewaren een langere set opmerkingen over materiaalcompatibiliteit in onze technische bibliotheek voor teams die een dieper startpunt nodig hebben.
Tooling is waar veel ultrasone lasprojecten slagen of mislukken. Een hoorn die voor de ene verbinding is ontworpen, kan voor de andere verkeerd zijn, en een armatuur die buigt, steelt energie uit de las. Het gezamenlijke ontwerp is ook van belang. Een energieregisseur concentreert trillingen op de initiële contactlijn, een afschuifverbinding zorgt voor een perspassing voor sterker afgedichte constructies, en tand-en-groef-indelingen helpen onderdelen uit te lijnen. Bij textiel en non-wovens bepalen het hoornvlak en het aambeeldpatroon het uiterlijk, de zachtheid en de randkwaliteit van de verbinding. Een versleten hoorn of een slecht ondersteund aambeeld kan inconsistente verbindingen veroorzaken, zelfs als de machine-instellingen er correct uitzien.
Bij textiel- en vlieswerk bepalen het hoornprofiel en het aambeeldpatroon vaak of de verbinding zacht, vlak of decoratief aanvoelt. Onze voor textiel geoptimaliseerde lashoorns zijn gebouwd met dat evenwicht in gedachten, en ze zijn een van de stillere redenen waarom een productielijn consistent blijft.
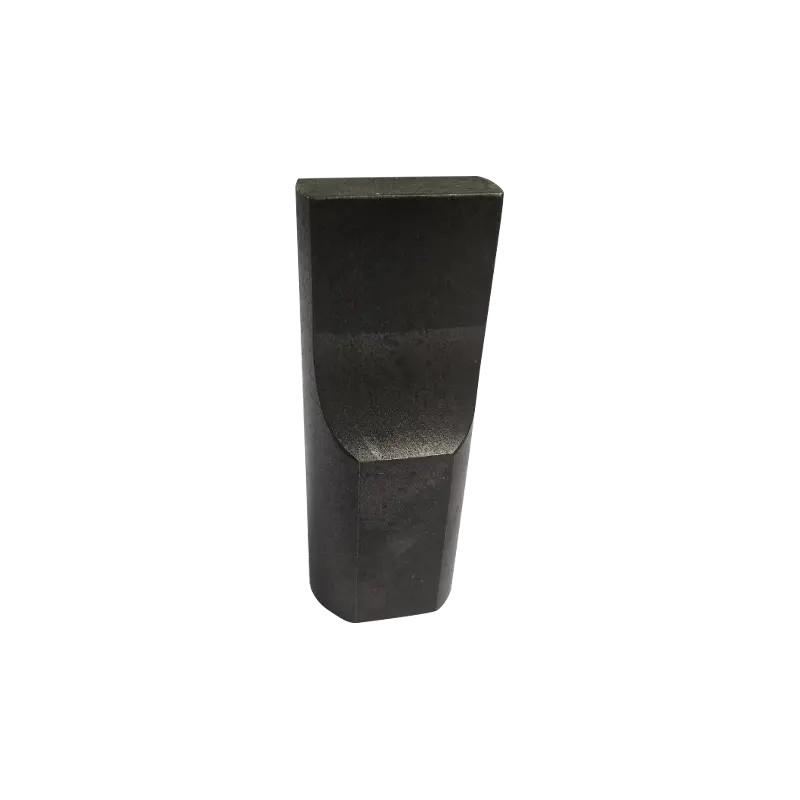 AH Textiel-geoptimaliseerde ultrasone lashoorns Ultrasoon hoornaccessoire voor het lassen of snijden van textiel, aangeboden in meerdere amplitudes en frequenties om een consistente energieoverdracht bij de verwerking van non-wovens en stoffen te ondersteunen. Bekijk Product →
Controleer de basisprincipes voordat u de machine vervangt. De meeste lasproblemen zijn niet mysterieus; ze zijn een los onderdeel, een vuil oppervlak of een parameter die is afgedreven.
Ultrasoon lassen komt overal voor waar hitte, lijm of hechtingen lastig zijn. In textiel en non-wovens wordt het gebruikt voor kanteffecten, zomen, quilten, slitten en sealen, en composietverbindingen. Bij wegwerpproducten worden schoenovertrekken, mutsen, kussenslopen, handschoenen en maandverbanden zonder naaigaren met elkaar verbonden. Verpakkingsteams gebruiken het voor afdichtingen en manipulatiebestendige verbindingen, terwijl auto- en elektronicafabrikanten het gebruiken voor kleine plastic assemblages en draadafsluitingen. De medische productie is ervan afhankelijk wanneer een schone, herhaalbare verbinding ertoe doet.
In ons eigen productassortiment komen dezelfde principes terug in ultrasone kantmachines, quiltmachines, snij- en dwarssnijmachines, machines voor wegwerpproducten en speciale lasunits. Onze assortiment ultrasoon lasmachines omvat hand-, punt-, plak- en kunststoflasformaten, dus het juiste startpunt hangt af van de verbinding en niet van een enkel machinetype. Voor reparaties ter plaatse, bemonstering of kleine runs biedt een draagbare ultrasone lasmachine zoals de AH30 u een handige brug tussen de werkbank en de productielijn.
 AH-30 draagbare ultrasone puntlasmachine voor veld- en korte runs Draagbare 28/35 kHz ultrasoon lasapparaat voor het puntsgewijs verbinden van dunne kunststoffen, non-wovens en draden, geschikt voor reparaties, bemonstering en korte productieruns. Bekijk Product →
Ultrasoon lassen is over het algemeen schoon, maar niet zonder risico. Hoogfrequente trillingen kunnen het gehoor na verloop van tijd aantasten, dus behuizingen en gehoorbescherming zijn de moeite waard om serieus te nemen. Houd uw handen uit de buurt van de hoorn en het aambeeld tijdens het fietsen, gebruik lock-outprocedures tijdens het wisselen van gereedschap en zorg voor ventilatie of rookafzuiging wanneer u werkt met kunststoffen waarbij vluchtige stoffen vrijkomen. Wat het onderhoud betreft: controleer regelmatig de slijtage van de hoorn, de koeling van de transducer, de toestand van de kabel en de uitlijning van de armatuur. Een veel voorkomende misstap is het najagen van meer kracht, terwijl het echte probleem een versleten hoorn, een buigzame armatuur of inconsistente afmetingen van onderdelen is. Een andere is de veronderstelling dat een las die er goed uitziet, onder belasting stand zal houden; een eenvoudige trek- of afpelcontrole levert meer problemen op dan een visuele inspectie.
Het kiezen van apparatuur begint met het materiaal en de verbinding, niet op de cataloguspagina. Vraag waar de onderdelen van zijn gemaakt, hoe dik ze zijn, hoeveel lasoppervlak er in zit en welke cyclustijd de lijn nodig heeft. Denk dan eens aan het automatiseringsniveau: een handapparaat kan voldoende zijn voor reparaties en werk in kleine volumes, terwijl een op een armatuur gebaseerde machine met gecontroleerde kracht, tijd en grip beter is voor de consistentie van de productie. Gereedschapsondersteuning is ook van belang, omdat hoorns en armaturen niet universeel zijn. Bij Changzhou Aoheng Machinery bouwen we ultrasone apparatuur voor textiel-, non-woven-, wegwerpproducten- en kunststoftoepassingen, en we hebben klanten in meer dan dertig landen bediend. Die ervaring komt van pas wanneer een standaardmachine een op maat gemaakte hoorn, een ander aambeeld of een armatuur nodig heeft die is afgestemd op een lastige onderdeelvorm.
Als u een nieuw ultrasoon proces weegt, is de meest betrouwbare volgende stap een proefproef met het daadwerkelijke materiaal en de gewrichtsgeometrie. Breng ons het onderdeel, de faalwijze en het productiedoel, en wij kunnen u helpen het machineformaat, de gereedschappen en het procesvenster te verfijnen. Ultrasoon lassen beloont de voorbereiding, en een rustige, goed ondersteunde opstelling verslaat meestal een lange lijst met machinefuncties.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


